
Ammattimainen elektroforeesipinnoituslinja, joka on erityisesti suunniteltu sähköajoneuvoihin (EV), soveltuu erilaisiin sähköajoneuvoihin (matkustaja-EV, kaupalliset EV, uusi energialogistiikkaajon...
See Details
Yueze Environmental Protection tarjoaa yhden luukun yhteensopivia teollisia pintakäsittelyratkaisuja ammattimaisella tekniikalla ja hienolla ammattitaitolla.
 Vastaanota tiedustelut
2026-09-04
Aja kädelläsi hyvin pidetyn traktorin runkoa tai ulkosähkökaappia pitkin vuosien auringon, sateen ja tiesuolan jälkeen: pinta on edelleen sileä, paksu ja sitkeästi ehjä. Tämä kestävyys tulee harvoin nestemäisestä maalista. Se tulee jauhemaalauksesta, ja lyhyt vastaus sen toimintaan on tämä: hienoksi jauhetulle kuivajauheelle annetaan sähköstaattinen varaus, maadoitettu metalliosa vetää varautuneet hiukkaset pinnalle ja reunojen ympärille, ja sitten uunin lämpö sulaa ja sitoo jauheen kemiallisesti yhdeksi jatkuvaksi, kovaksi kalvoksi. Ei ole haihtuvaa liuotinta, ei tippuvia tippoja, ja paksuus muodostuu yhdellä kertaa.
Alla olevassa oppaassa käydään läpi jauheen sisällä oleva kemia, fysiikka, joka saa sen tarttumaan, prosessin kolme vaihetta, miten jauhe vertautuu nestemäiseen maaliin ja laitteet, joita koko linja tarvitsee tehdäkseen kaiken tämän luotettavasti, vuoro vuorosta toiseen.
Jauhemaalaus ei ole pelkkää maalia, jossa neste on poistettu; se on formulaatio, joka on rakennettu eri levitysmenetelmää varten. Ennen kuin se jauhetaan jauheeksi, materiaali on sekoitettu sulate neljästä funktionaalisesta ainesosaryhmästä:
Seos ekstrudoidaan, jäähdytetään ja jauhetaan hienoiksi hiukkasiksi, jotka mitataan tyypillisesti kymmenissä mikrometreissä, joten se virtaa kuin jauhot, mutta voidaan suihkuttaa pistoolin läpi melkein kuin nestettä.
Lämpökovettuvat kaavat – polyesteri, epoksi, epoksi-polyesterihybridi, polyuretaani – hallitsevat teollista viimeistelyä. Paistamisen aikana hartsi ja kovetin reagoivat molekyyliverkostoksi, jota ei voida sulattaa uudelleen. Tämä peruuttamattomuus antaa jauhemaalatuille osille niiden kestävyyden kemikaaleja, lämpöä ja iskuja vastaan.
Termoplastiset jauheet – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Käytetäänkö koppia manuaalisesti tai täysin automatisoituna ja onko kyseessä pieni kannake tai kahden tonnin valu, jokainen jauhemaalaustyö etenee samojen kolmen vaiheen läpi: pinnan valmisteleminen, ladatun jauheen levittäminen, kalvon kovettaminen.
Jauhe kiinnittyy suoran kosketuksen ja sähköstaattisen voiman kautta, joten metalliin jääneestä materiaalista – työstööljystä, ruosteesta, valssihilseestä, kosteudesta – tulee heikko kerros, joka jää pinnan alle. Huono valmistautuminen näkyy harvoin osastolla; se näkyy kuukausia myöhemmin kuoriutuneena, rakkulana tai korroosiona hiipivänä muuten täydellisen näköisen kalvon alle.
Valmistuksessa käytetään yleensä alkalista rasvanpoistoa tai fosfaattityyppistä konversiopesua öljyjen poistamiseksi hioma- tai suihkupuhdistuksella ruosteen ja hilseen poistamiseksi valukappaleista ja hitsauksista. Raskaiden valukappaleiden ja rakenneterästen kohdalla puhallus ei ole valinnainen – se on vaihe, josta koko viimeistely riippuu.
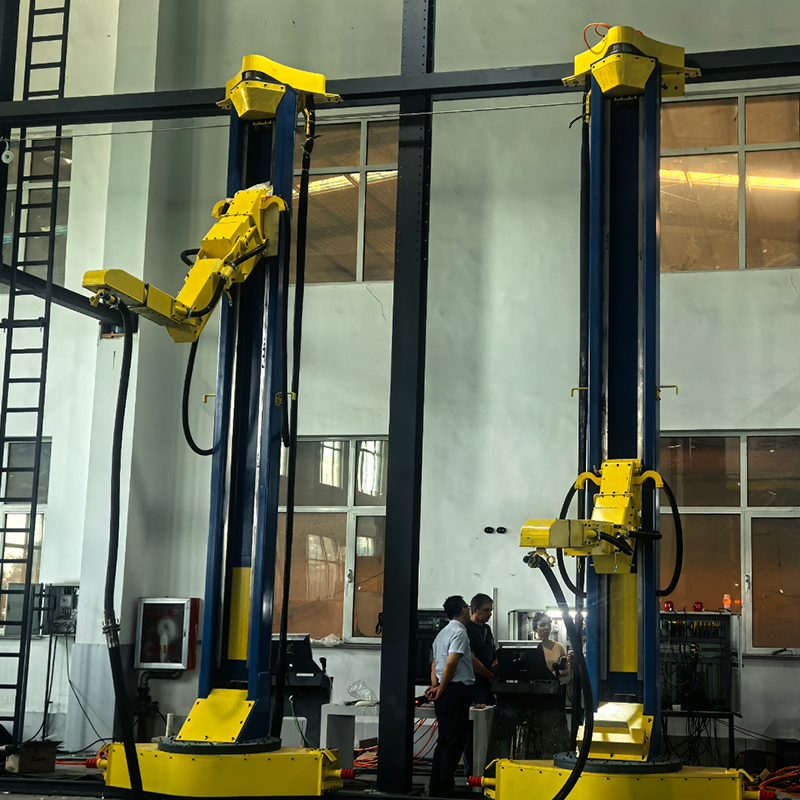 Hiomahuone ja automaattinen ruiskupuhalluskone pinnan valmisteluun Ennen jauheen ruiskuttamista raskaat valukappaleet ja rakenneteräs on suihkutettava ruosteen, hilseilyn ja vanhojen pinnoitteiden poistamiseksi, jotta pinta tarttuu. Tämä laite tarjoaa suljetun, automatisoidun puhalluksen ja pölynpoiston, joten se on tärkeä esikäsittelyvaihe, joka kannattaa tarkistaa. Näytä tuote →
Kaapissa jauhe vedetään leijutussuppilosta – säiliöstä, joka pitää jauheen suspendoituneena kevyesti kuplivassa ilmassa, jolloin se liikkuu letkujen läpi nesteen tavoin – ja toimitetaan ruiskupistooliin. Yleisimmissä asetuksissa, koronalatauksessa, korkeajänniteelektrodi aseen kärjessä, tyypillisesti käynnissä kymmeniä kilovoltteja , ionisoi ympäröivän ilman ja siirtää negatiivisen varauksen hiukkasiin, kun ne poistuvat aseesta. Maadoitettu osa vetää varautuneen pilven itseään päin, ja hiukkaset pitävät varauksen riittävän kauan pysyäkseen kiinni käsittelyn ja uuniin kuljetuksen aikana.
Kaksi vaikutusta tekevät menetelmästä erittäin tehokkaan. Kietoa tarkoittaa, että varautuneet hiukkaset seuraavat sähkökenttää osan reunoille, sivuille ja jopa takaosaan. Itserajoittuva rakenne tarkoittaa, että kun varautunut kerros kasvaa, se alkaa hylkiä sisään tulevaa jauhetta pitäen kalvon paksuuden kohtuullisen tasaisena – yleensä noin 50–100 mikrometriä (2–4 mailia) yhdellä kertaa, nestemäinen rakennusmaali vaatisi useita kerroksia yhteensopimaan.
Tuotannossa on merkitystä kahdella muunnelmalla. Tribo-aseet lataavat jauhetta kitkan sijaan korkean jännitteen avulla ja saavuttavat syviä syvennyksiä, joissa koronakentät kamppailevat, kun taas leijukerroskasto rakentaa erittäin paksuja toiminnallisia pinnoitteita osille, kuten venttiilirungoille.
Levitys laittaa vain jauhetta osalle; uuni tekee siitä pinnoitteen. Useimmat kertamuovijauheet kovettuvat, kun metalli itse saavuttaa karkeasti 160 - 200 °C (noin 320 - 390 °F) ja pitää tämän lämpötilan 10-20 minuuttia , joissa tarkat arvot on asetettu jauheen valmistajan tuoteselosteessa. Kun osa lämpenee, tapahtuu kolme asiaa peräkkäin:
Kovettumisen hallinta on mitattava metallista, ei vain uunin ilmasta. Alikovettunut kalvo muuttuu kalkkimaiseksi ja himmeäksi eikä läpäise kemiallisia testejä; ylipaistettu kellastuu ja haurastuu. Lämmönherkille alustoille, kuten keskitiheyksiselle kuitulevylle, matalassa lämpötilassa ja UV-säteilyllä kovettuvat jauheet sulavat hellästi ja kovettuvat sekunneissa ultraviolettilamppujen alla.
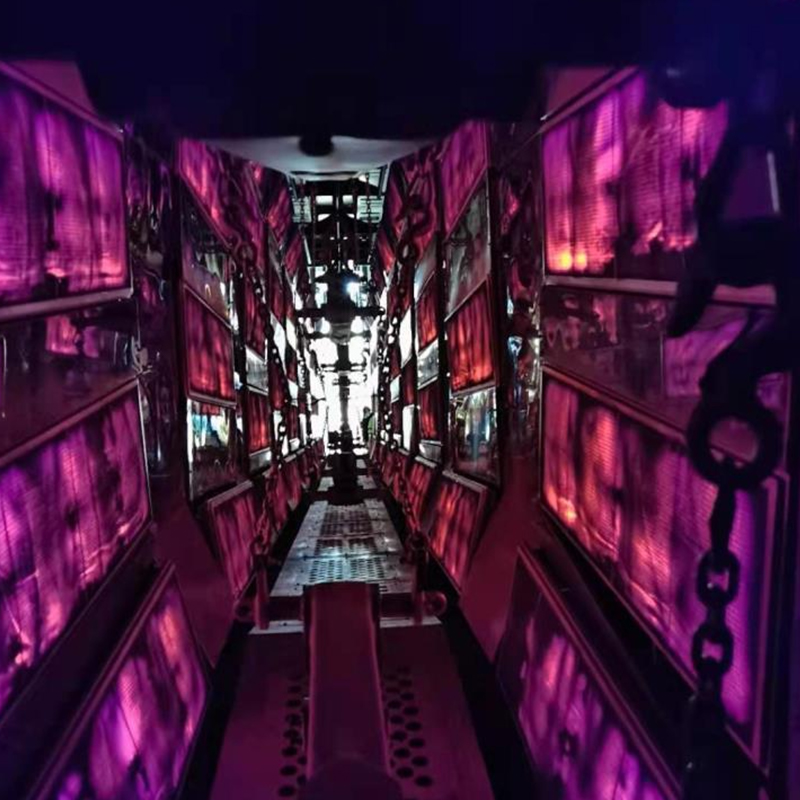 Teollinen kuivaushuone jauhekuivausta ja kuivausta varten Kovettumisen laatu määrittää, onko jauhemaalauskalvo kestävä vai kalkkimainen ja hauras. Tämä kuivaushuone tarjoaa tasaisen kuuman ilman kierron, tarkan vakiolämpötilan säädön ja mukautettavat lämmitystilat, jotka auttavat ostajia saavuttamaan tasaiset, täysin kovettuneet pinnat. Näytä tuote →
Koko prosessi perustuu yhteen fyysiseen sääntöön: vastakkaiset varaukset houkuttelevat . Käytännössä kaksi yksityiskohtaa ratkaisee sen, tuleeko viimeistely yhtenäiseksi.
Osa on aidosti maadoitettu puhtaiden koukkujen ja ripustimien kautta. Paistetut jauhejäämät eristävät koukun, heikentävät vetovoimaa ja muodostavat ohuita, hajanaisia kalvoja sekä tuhlattua ylisumua – minkä vuoksi kurinalaiset kaupat polttavat tai vaihdavat koukut kiinteän aikataulun mukaan.
Syvät kulmat, kanavat ja syvennykset suojaavat itseään sähkökentältä, joten ladattu jauhe pyrkii välttämään juuri niitä alueita, jotka tarvitsevat eniten suojaa. Linjasuunnittelijat vastaavat aseen huolellisella sijoittelulla, edestakaisilla automaattipistooleilla, alentuneella jännitteellä syvennysten lähellä tai monimutkaisen geometrian tribo-tykeillä.
Sekä jauhe- että nestemaali voivat näyttää hyvältä ensimmäisenä päivänä; erot näkyvät kustannuksissa, vaatimustenmukaisuudessa ja kestävyydessä:
| Aspekti | Jauhemaalaus | Nestemäinen maali |
|---|---|---|
| Kuljettaja | Kuiva jauhe, liuotinvapaa | Liuotin- tai vesipohjainen |
| VOC-päästöt | Pohjimmiltaan ei yhtään | Merkittävä liuotinohenteisille tyypeille |
| Yliruiskutus | Kerätty ja käytetty uudelleen talteenottojärjestelmän kanssa | Kadonnut; vaatii suodatetun pakokaasun |
| Filmi sovelluskohtaisesti | Paksu yksikertainen läpivienti, yleensä 50–100 µm | Ohut; useita kerroksia tasaiseen rakenteeseen |
| Kovettumista | Uunikovetus, kemiallinen silloitus | Ilmakuivaus tai paistaminen, liuottimen haihdutus |
| Soveltuu parhaiten | Johtavat osat, jotka kestävät paistolämpötiloja | Laaja valikoima, mukaan lukien lämpöherkät tuotteet |
Tehtaalla, joka punnitaan VOC-vaatimustenmukaisuus, materiaalijätteet ja läpimeno, nämä rivit yleensä ratkaisevat väitteen jauheen puolesta.
Tuotantovolyymilla jauhemaalaus on vähemmän yksi kone kuin kuljetinnopeudella liikkuva tasapainoinen laiteketju. Täydellinen teollisuuslinja sisältää tyypillisesti:
Jokainen vaihe rajoittaa muita: uunin viipymäaika riippuu kuljettimen nopeudesta, kaapin ilmavirtaus riippuu talteenottosuunnittelusta ja kuljettimen koukkujen asettelu vaikuttaa sekä maadoitukseen että kalvon tasaisuuteen. Kokeneet ostajat aloittavat siksi osasta, suorituskyvystä ja viimeistelymäärityksestä ja siirtyvät sitten takaisin laitteistoon. Katso asemakohtaiset erittelyt mitä laitteita pinnoitteen tuotantolinja todella sisältää .
 Jauhemaalaus Line for Metal Workpiece Finishing Koska uunin kesto, kaapin ilmavirta ja kuljettimen suunnittelu ovat vuorovaikutuksessa, monet ostajat pitävät täydellisestä integroidusta ratkaisusta. Tämä automatisoitu jauhemaalauslinja kattaa levityksen ja kovettamisen korkealla jauheen kierrätyksellä, nolla VOC-päästöjä ja täydet räätälöintimahdollisuudet. Näytä tuote →
Mikä tahansa sähköä johtava osa, joka kestää kovettumislämpötilaa, on ehdokas, ja todellisissa tehtaissa luettelo on pitkä:
Huokoiset valukappaleet ansaitsevat erityistä huomiota: kiinni jäänyt ilma ja kosteus aiheuttavat kaasunpoistoa, ellei osia ole esipaistettu tai jauhe sisältää kaasua poistavia lisäaineita ja niiden paino vaatii vankkaa ripustusta ja kuljetusta. Meidän valimo- ja vastapainopinnoitusratkaisut näytä kuinka puhallus, ripustus, ruiskutus ja kovettuminen suunnitellaan juuri tällaisen raskaan työkappaleen ympärille.
Suurin osa viimeistelyvirheistä juontaa juurensa yhteen tiettyyn, korjattavaan syyyn:
Jauhemaalaus toimii, koska se yhdistää yksinkertaisen fysikaalisen periaatteen kontrolloituun kemialliseen reaktioon lämmössä. Valmistelun, latauksen ja kovetuksen tulee olla oikein, koska mikään vaihe ei voi korvata toista. Tasapainon pitäminen vakaana, vuoro toisensa jälkeen, on se, mitä tarkoitukseen rakennettu jauhemaalauslinja on suunniteltu tekemään – ja siksi tehtaat, jotka käsittelevät linjaa yhtenä järjestelmänä, eivät koneiden kokoelmana, ovat niitä, joiden pintakäsittelyyn asiakkaat palaavat jatkuvasti.

Ammattimainen elektroforeesipinnoituslinja, joka on erityisesti suunniteltu sähköajoneuvoihin (EV), soveltuu erilaisiin sähköajoneuvoihin (matkustaja-EV, kaupalliset EV, uusi energialogistiikkaajon...
See Details
Sisäänvedettävä liikuteltava ruisku- ja hiomakoppi on joustava, tilaa säästävä ja monikäyttöinen pinnoitustyöasema. Teleskooppisen liikkuvan rakenteen ja integroidun pölyn ja maalisumun suodatusjär...
See Details
Tehokas ilmansuodatinpuuvilla on ilmanpuhdistuksen ydinkomponentti, joka on valmistettu pääasiassa korkealaatuisista kuitumateriaaleista. Siinä on hienot ja tiheät suodatinhuokoset, vahva adsorptio...
See Details
Ammattimainen ruiskupinnoituslinja, joka on erityisesti suunniteltu auton vanteiden valmistukseen ja kunnostukseen, soveltuu erilaisiin auton pyörätyyppeihin (teräsvanne, alumiinivanne, taottu vann...
See Details
Ruiskumaalauslinja on täydellinen automatisoitu pinnoitusjärjestelmä, joka sisältää ruiskutus-, kuivaus-, kovetus- ja kuljetusprosessit. Siinä on vakaa toiminta, tasainen ruiskutusvaikutus ja hyvä ...
See Details
Manuaalinen ruiskutuskaappi on pieni ja taloudellinen maalaustyöpiste, joka on suunniteltu manuaaliseen ruiskutukseen. Varustettu tehokkaalla maalisumun suodatus- ja pakojärjestelmällä, se varmista...
See DetailsRakenna räätälöity teollisuuspinnoitusjärjestelmäsi
Lähetä meille työkappaletietosi, tuotantokapasiteettisi, pinnoitusprosessisi, työpajan layout ja ympäristövaatimukset. Yueze auttaa arvioimaan projektisi ja kehittämään sopivan pinnoitus-, kuljetus-, kuivaus- ja ympäristökäsittelyratkaisun.
Päävalikko
Tuotteet
Ota yhteyttä
Yrityksen osoite:
12, Park Avenue, Shanggangin teollisuuspuisto, Jianhu, Yancheng City, Jiangsun maakunta
Lähetä meille viesti heti!

Seuraa meitä: